
Kapak Plakası Cam İşleme ve Parlatma Malzemeleri
Uygulama alanı: Kapak camı Düz cilalama veya yeniden işleme için kullanılan dokunmatik ek...

Minnesota'daki bir tıbbi cihaz üreticisi, cerrahi alet bileşenlerinde kritik bir eksiklikle karşı karşıya kaldı. Parçalar, karmaşık iç geometrilere ve Ra 0,4 yüzey kalitesine sahip, kritik çaplarda ±5 mikronluk toleranslar gerektiriyordu. Hassas bir işleme ortağıyla birlikte çalışan mühendislik ekibi, ham madde denetiminden son pasivasyona kadar komple bir üretim sürecinin haritasını çıkardı ve altı haftada tamamı spesifikasyonlara uygun 5.000 parça teslim etti. Bu sonuç şans değildi; disiplinli, iyi anlaşılmış bir üretim iş akışının sonucuydu.
Hassas işlenmiş parçalar modern endüstrinin yapı taşlarıdır. Cerrahi aletlerden uçak iniş takımlarına, otomotiv motor bileşenlerinden yarı iletken ekipmanlara kadar bu parçalar sayısız ürünün performansını ve güvenilirliğini sağlar. Peki gerçekte nasıl yapılıyorlar? Bu kılavuz, aşağıdakilere ilişkin eksiksiz, adım adım bir genel bakış sağlar: hassas işleme Tasarım ve malzeme seçiminden inceleme ve yüzey bitirme işlemlerine kadar her şeyi kapsayan süreç. İster üretimde yeni olun ister deneyimli bir satın alma uzmanı olun, bu kaynak, yüksek kaliteli, dar toleranslı bileşenler üretmek için ne gerektiğine dair anlayışınızı derinleştirecektir.
Hassas işlenmiş her parça bir fikir olarak başlar, ancak bu fikrin üretilebilir bir tasarıma dönüştürülmesi gerekir. Üretilebilirlik tasarımının devreye girdiği yer burasıdır. Mühendisler, parça geometrisini gözden geçirmek, potansiyel zorlukları belirlemek ve tasarımı üretim için optimize etmek amacıyla makinistlerle yakın işbirliği içinde çalışır. Keskin iç köşeler, derin dar yuvalar ve ince duvarlar gibi özelliklerin işlenmesi zor veya pahalı olabilir; bu nedenle bunlar genellikle üretim dostu olacak şekilde yeniden tasarlanır.
Bu aşamada tasarım ekibi kritik boyutları, toleransları ve yüzey kalitesi gereksinimlerini belirler. Ayrıca parçanın işlevsel gereksinimlerine, çalışma ortamına ve maliyet kısıtlamalarına göre malzemeyi seçerler. İyi yürütülen bir DFM incelemesi, işleme maliyetlerini yüzde 20 ila 30 oranında azaltabilir ve üretim sırasında maliyetli sürprizleri önleyebilir. Bu aşamanın çıktısı, eksiksiz bir mühendislik çizimi ve sürecin geri kalanı için ana tanım görevi gören bir 3 boyutlu katı modeldir.
Tasarım tamamlandıktan sonra bir sonraki adım doğru malzemenin seçilmesidir. Malzeme seçimi işlenebilirliği, takım ömrünü, parça mukavemetini, ağırlığı ve maliyeti etkiler. Hassas işleme için yaygın olarak kullanılan malzemeler arasında alüminyum alaşımları, paslanmaz çelikler, titanyum, pirinç, bakır ve mühendislik plastikleri bulunur. Zorlu uygulamalar için Inconel, Monel ve diğer süper alaşımlar gibi malzemeler kullanılır.
Malzeme tedariki, sertifikalı hammaddelerin onaylı tedarikçilerden temin edilmesini içerir. Gelen her parti, kimyasal bileşimini ve mekanik özelliklerini doğrulamak için inceleniyor ve parça için gerekli spesifikasyonları karşıladığından emin olunuyor. İzlenebilirlik, özellikle malzeme sertifikasyonunun tüm tedarik zinciri boyunca sürdürülmesi gereken havacılık ve tıbbi cihazlar gibi düzenlemeye tabi endüstrilerde kritik öneme sahiptir.
Endüstriye göre malzeme seçimi
Malzeme seçimi, dayanıklılık gereklilikleri, korozyon direnci ve maliyet hususlarına bağlı olarak sektöre göre önemli ölçüde değişiklik gösterir.
Malzemenin seçilmesiyle üretim süreci CNC programlamaya geçer. Burası, dijital modelin, malzemeyi çıkarmak ve istenen geometriyi oluşturmak için kesici takımları hassas yollar boyunca yönlendiren makine talimatlarına dönüştürüldüğü yerdir. Yetenekli programcılar, kesme hızı, ilerleme hızı, kesme derinliği ve takım etkileşimi gibi faktörleri göz önünde bulundurarak takım yolları oluşturmak için bilgisayar destekli üretim yazılımı kullanır.
Takım yolu optimizasyonu, işleme süresini, takım ömrünü ve yüzey kalitesini dengeleyen kritik bir adımdır. Gelişmiş CAM yazılımı, olası çarpışmaları tespit ederek, takım açıklığını doğrulayarak ve herhangi bir metal kesilmeden önce yüzey kalitesini tahmin ederek tüm işleme sürecini simüle edebilir. Bu sanal doğrulama, maliyetli hata riskini azaltır ve programcıların maksimum verimlilik için süreçte ince ayar yapmalarına olanak tanır.
Takım yolu verimliliği karşılaştırması
Verimlilik, teorik maksimuma göre malzeme kaldırma oranını temsil eder. Gelişmiş takım yolu stratejileri üretkenliği önemli ölçüde artırır.
Kesime başlamadan önce iş parçasının makinede güvenli bir şekilde tutulması gerekir. İş parçası tutma, işleme sırasında stabil kalması için ham maddenin kenetlenmesi, sabitlenmesi veya başka şekilde sabitlenmesi işlemidir. Doğruluğu korumak, titreşimi önlemek ve operatör güvenliğini sağlamak için iş parçasının doğru şekilde tutulması şarttır. Yaygın iş tutma yöntemleri arasında mengeneler, aynalar, pensler ve özel tasarımlı fikstürler bulunur.
Karmaşık parçalarda, parçayı belirli bir yönde tutmak, ulaşılması zor özelliklere erişmek ve kesme sırasında sapmayı en aza indirmek için genellikle özel fikstürlere ihtiyaç duyulur. Fikstür tasarımı, işleme kuvvetlerinin, parça geometrisinin ve üretim hacimlerinin anlaşılmasını gerektiren özel bir beceridir. İyi tasarlanmış bir fikstür kurulum süresini azaltır, tekrarlanabilirliği artırır ve parçadan parçaya tutarlı kalite sağlar.
Program yazıldığında ve fikstür hazır olduğunda gerçek işleme başlayabilir. Ekipmanın hassasiyeti ve güvenilirliğinin gerçekten önemli olduğu nokta burasıdır.
Hassas üretim sürecinin özü, işleme operasyonunun kendisidir. Bu, programlanan takım yollarına göre iş parçasından malzeme çıkarmak için CNC frezelerin, torna tezgahlarının veya diğer takım tezgahlarının kullanılmasını içerir. İşleme operasyonları tipik olarak aşamalı olarak gerçekleştirilir; malzemenin büyük kısmını hızlı bir şekilde çıkarmak için kaba işleme ile başlar, bunu son boyutları ve yüzey kalitesini elde etmek için yarı ince işleme ve son işlem geçişleri takip eder.
CNC frezeleme, sabit bir iş parçasından malzeme çıkarmak için döner kesici takımların kullanıldığı en yaygın işlemlerden biridir. Öte yandan CNC tornalama, sabit bir kesici takım malzemeyi kaldırırken iş parçasını döndürür. Her iki işlem de 3 eksenli, 4 eksenli veya 5 eksenli makinelerde gerçekleştirilebilir; ek eksenler daha karmaşık geometrilere olanak tanır ve gereken kurulum sayısını azaltır. İşleme süreci boyunca sıcaklığı kontrol etmek, kesme arayüzünü yağlamak ve talaşları temizlemek için soğutma sıvısı uygulanır. Gelişmiş hassas işleme sistemleri, her üretim çalışmasında tutarlı kalite sağlamak için bu süreçleri gerçek zamanlı izlemeyle entegre eder.
Tipik işleme süresi dökümü
Tipik bir hassas işleme işi için zaman dağılımı. Kurulum ve inceleme, toplam çevrim süresinin önemli bir bölümünü oluşturur.
Kalite kontrolü, hassas işlemede sonradan akla gelen bir düşünce değildir; sürecin her adımına entegre edilmiştir. Proses içi muayene, boyutların tolerans dahilinde tutulduğunu doğrulamak için üretimin çeşitli aşamalarında parçaların ölçülmesini içerir. Bu, mikrometreler ve kumpaslar gibi el aletleri veya koordinat ölçüm makineleri ve optik karşılaştırıcılar gibi daha gelişmiş aletler kullanılarak yapılabilir.
İstatistiksel süreç kontrolü genellikle eğilimleri izlemek ve parçalar tolerans dışına çıkmadan önce süreçteki değişiklikleri tespit etmek için kullanılır. Üreticiler, temel boyutları takip ederek ve yetenek endekslerini hesaplayarak, sürecin istikrarlı olduğundan ve gerekli spesifikasyonları karşılayabilecek kapasitede olduğundan emin olabilirler. Bir sapma tespit edilirse, süreç sorunu düzeltmek için gerçek zamanlı olarak ayarlanabilir, böylece hurda ve yeniden işleme önlenir.
Parça son boyutlarına kadar işlendikten sonra, gerekli görünümü, korozyon direncini veya işlevsel özellikleri elde etmek için sıklıkla yüzey bitirme ve ikincil işlemlere tabi tutulur. Yaygın bitirme işlemleri arasında anotlama, kaplama, boyama, toz kaplama ve pasivasyon yer alır. Bu işlemler parçayı çevresel bozulmadan korur ve aynı zamanda estetik çekiciliğini de artırabilir.
İkincil işlemler, malzemenin mekanik özelliklerini değiştirmek için ısıl işlemi, birden fazla bileşeni birleştirmek için kaynaklamayı veya montajı ve parçanın bütünlüğünü doğrulamak için tahribatsız testleri içerebilir. Son derece düzgün yüzeyler gerektiren parçalar için honlama, lepleme veya cilalama gibi işlemler uygulanabilir.
Yüzey bitirme işlemleri
İkincil işlemler
Parça müşteriye gönderilmeden önce kapsamlı bir son muayeneden geçmelidir. Bu, tüm kritik boyutların mühendislik çizimine göre doğrulanmasını, yüzey kaplamasının kontrol edilmesini ve özel gereksinimlerin karşılandığının teyit edilmesini içerir. Düzenlemeye tabi endüstriler için, genellikle ilk üretim parçasının her boyutunu ve özelliğini belgeleyen bir ilk ürün inceleme raporu gereklidir.
İzlenebilirlik aynı zamanda son denetimin de önemli bir bileşenidir. Malzeme sertifikaları, süreç kayıtları ve denetim sonuçları, sevkiyata eşlik eden bir kalite dokümantasyon paketinde toplanır. Bu paket, müşteriye parçanın gerekli standartlarda üretildiğine dair güven sağlar ve herhangi bir kalite sorunu durumunda tam izlenebilirlik sağlar.
Hassas işleme sürecinin son adımı paketleme ve lojistiktir. Parçalar, özellikle hassas özelliklere veya kritik yüzeylere sahipse, nakliye sırasında hasar görmesini önlemek için dikkatli bir şekilde paketlenmelidir. Korozyon önleyici işlemler, kurutucular ve yastıklı ambalajlar genellikle taşıma sırasında parçaları korumak için kullanılır.
Lojistik planlaması, parçaların müşteriye zamanında ve doğru miktarda teslim edilmesini sağlar. Bu, tedarik zincirinin sorunsuz bir şekilde ilerlemesini sağlamak için nakliye komisyoncuları, gümrük komisyoncuları ve depo ekipleriyle koordinasyonu içerebilir.
| Sahne | Anahtar faaliyetler | Tipik süre |
| Tasarım ve DFM | Tasarım incelemesi, malzeme seçimi | 1-3 hafta |
| Programlama ve kurulum | CAM programlama, fikstür tasarımı | 1-5 gün |
| İşleme | Kaba işleme, finishing operations | Parçaya göre değişir |
| Muayene | Proses içi ve son muayene | 1-3 saat |
| Bitirme | Eloksal, kaplama, ısıl işlem | 1-5 gün |
| Paketleme ve nakliye | Koruyucu paketleme, lojistik | 1-3 gün |
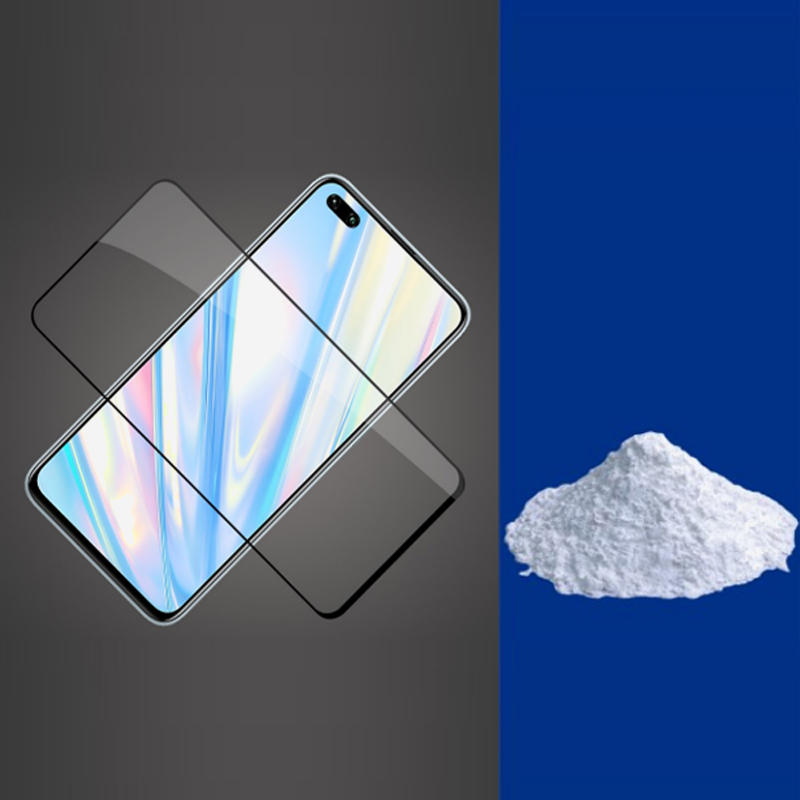
Uygulama alanı: Kapak camı Düz cilalama veya yeniden işleme için kullanılan dokunmatik ek...
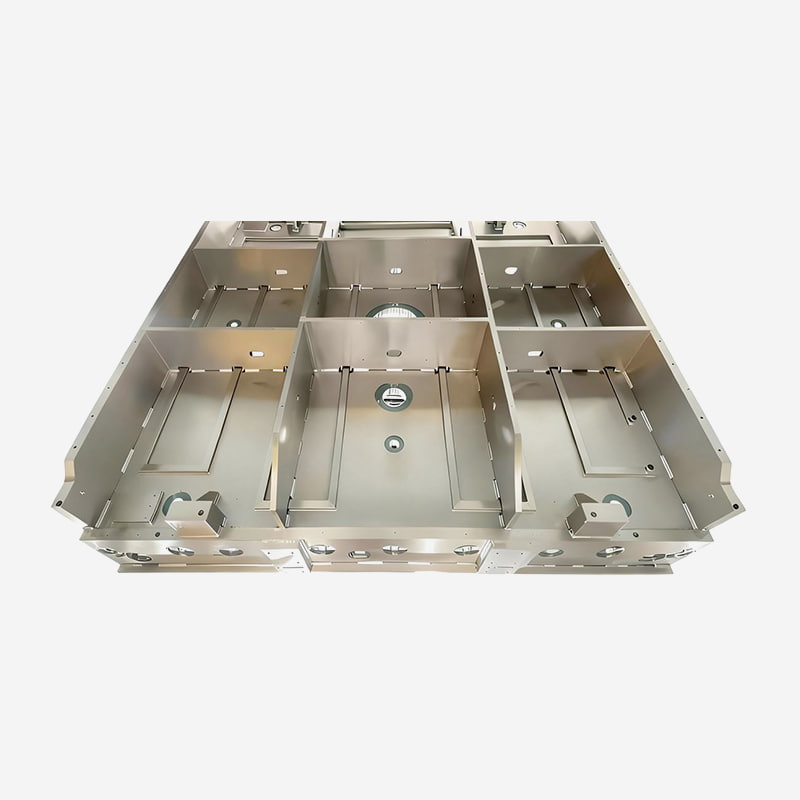
ALD, CVD ve PVD işlemleri için tasarlanan bu bölmeler, film bütünlüğü ve ultra yüksek saflıktaki ...
Eş zamanlı çift taraflı kaplama yapabilen, hedef püskürtme ve biriktirme yoluyla şeffaf iletken f...
Kurutucu çekiçli kırıcı, şirketimizin son yıllarda geliştirmeye odaklandığı, çevre dostu ve enerj...
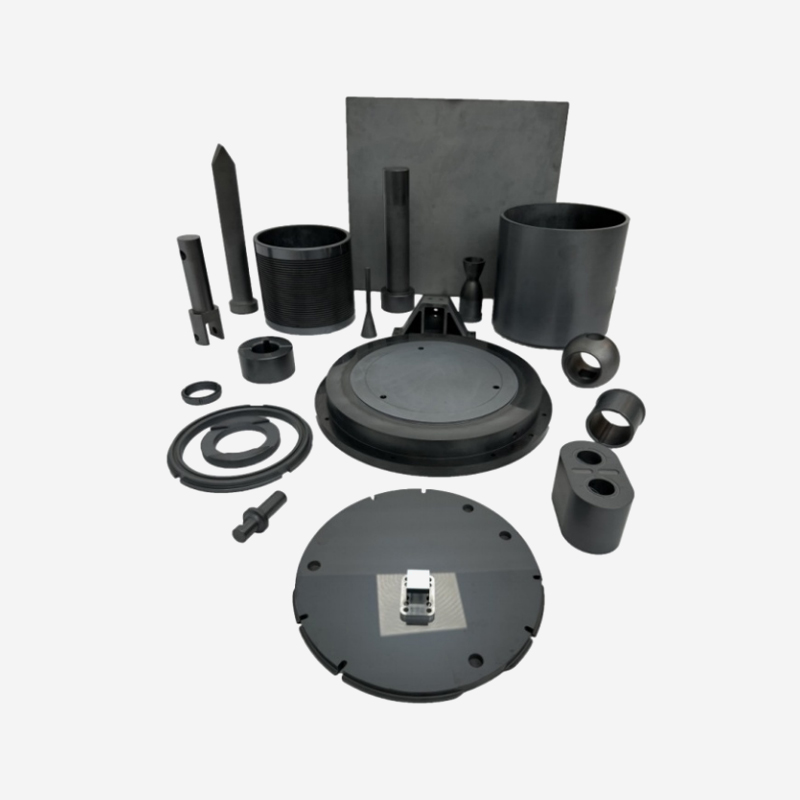
Silisyum karbür malzemelerin özelliklerini belirlemenin anahtarı mikro yapılarında yatmaktadır. İ...
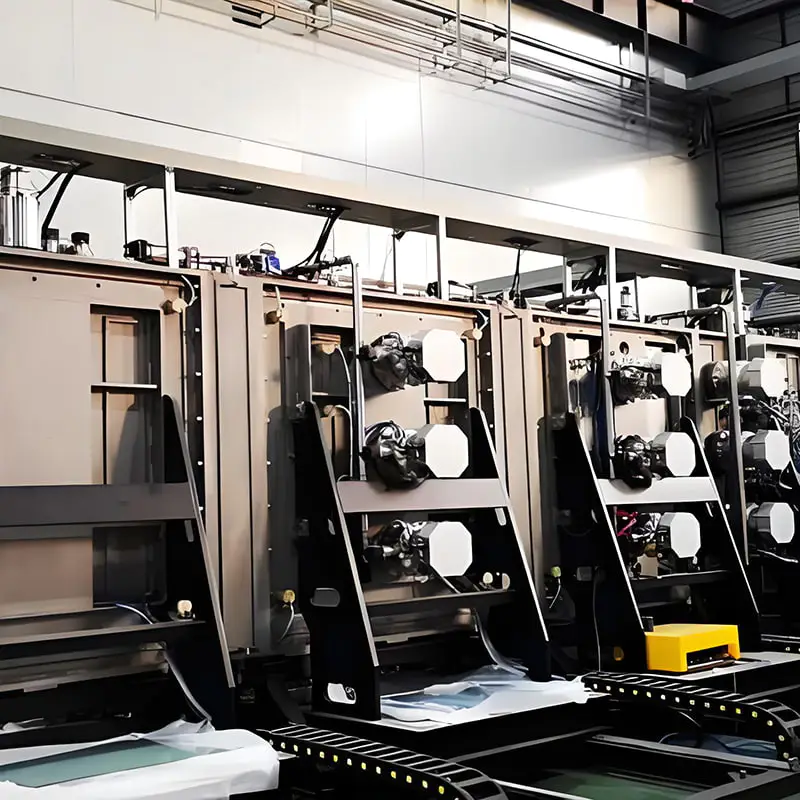
Yüksek hacimli hat içi üretim için tasarlanmış olup üretim verimini önemli ölçüde artırmak için s...
Birlikte Yeniliğe Hazır mısınız? Uzmanlarımızla İletişime Geçin.
Bize Ulaşın
Address: 288 Shande Yolu, Shanyang Kasabası, Jinshan Bölgesi, Şanghay, Çin TEL/WhatsApp:Mobil terminal