
Fiber Optik Sanayi Odaları
Kimyasal korozyona karşı yüksek direnç sunan ve sıkı fiber üretim standartlarını karşılayan, fibe...

Ohio'daki bir hassas işleme atölyesi, bir grup 316L paslanmaz çelik parçayı herhangi bir termal dengeleme olmaksızın yeni bir 5 eksenli işleme merkezinde çalıştırdı ve 100 bileşenden 14'ünü hurdaya çıkardı. Reddedilen parçalar, kritik delik çaplarında 18 mikrona kadar boyutsal sapma gösterdi. Bunun nedeni takım geometrisi veya fener mili salgısı değildi; hiçbir zaman aktif olarak yönetilmeyen termal genleşmenin kümülatif etkisiydi.
Hassas işlenmiş parça doğruluğu, üretilen bir bileşenin tasarım özelliklerine ne kadar yakın eşleştiğinin ölçüsüdür. Havacılık, tıbbi cihazlar ve otomotiv aktarma organları gibi yüksek değerli endüstrilerde toleransları ±5 mikron dahilinde tutmak bir lüks değil, sözleşmeye bağlı bir gerekliliktir. Bu tutarlılık seviyesine ulaşmak, birbirine bağlı altı faktör üzerinde kontrol gerektirir: termal davranış, makine sertliği, takım durumu, malzeme özellikleri, kesme parametreleri ve operatör uzmanlığı.
Sıcaklık hassasiyetin sessiz düşmanıdır. Ortam sıcaklığındaki 1°C'lik bir değişiklik bile 300 mm'lik bir çelik parçayı neredeyse 3,5 mikron kadar genişletebilir; bu da sıkı toleranslı bir bileşeni reddetmeye yeterlidir. Takım tezgahları iş mili dönüşü, kesme sürtünmesi ve hidrolik sistemler yoluyla ısı üretir. Aktif soğutma olmadığında bu termal kayma tahmin edilemeyecek şekilde birikir. Modern işleme merkezleri ±0,5°C stabiliteye sahip soğutma sistemleri kullanır ve çoğu, CNC'ye gerçek zamanlı olarak geri bildirim sağlayan entegre termal sensörleri kullanır. Kritik işlemler için 20°C ± 0,2°C sıcaklığını koruyan iklim kontrollü muhafazaları öneririz. Bu tek yatırım, yüksek hacimli üretimde hurda oranlarını genellikle %40'ın üzerinde azaltır.
Makine kaynağına göre termal kayma katkısı
Yüzdeler, tipik frezeleme operasyonlarındaki toplam termal hataya ortalama katkıyı temsil eder. Değerler makine tasarımına ve çalışma koşullarına göre değişir.
Her kesme işlemi titreşim üretir; asıl soru makinenizin titreşimi ne kadar iyi absorbe ettiğidir. Düşük sertlik, görünür izler bırakan ve takımın sapmasına neden olan titreşime neden olur. Genellikle polimer betondan veya dökme demirden yapılmış sert bir makine çerçevesi, 200 Hz'e kadar olan frekansları sönümleyebilirken, hafif yapılar daha yüksek genliklerde rezonansa girer. Testler, statik sertliğin %25 oranında arttırılmasının yüzey kalitesini neredeyse bir Ra derecesine kadar iyileştirdiğini göstermektedir. Ayarlanmış kütle sönümleyiciler veya piezoelektrik aktüatörler gibi aktif sönümleme sistemleri, titreşimi %60-70 oranında daha da azaltarak doğruluktan ödün vermeden daha yüksek iş mili hızlarına olanak sağlayabilir.
Titreşim genliği ve kesme hızı
Düşük hızda maksimum titreşime normalize edilmiş bağıl genlik. Optimum aralık, aktif sönümleme devredeyken maksimum iş mili hızının %60‑80'ine karşılık gelir.
Takımın durumu muhtemelen operatör tarafından en çok kontrol edilebilen faktördür. Aşınmış bir takım daha yüksek kesme kuvvetleri üretir, daha fazla ısı üretir ve kötü bir yüzey kalitesi bırakır. Malzemeye bağlı olarak her 200-300 parçadan sonra kesici uçların değiştirilmesi yaygın bir uygulamadır. Kaplamalı takımlar (TiAlN, AlCrN) kullanım ömrünü %300'e kadar uzatır ve talaş yığılmasını azaltır. Ayrıca, aletin eğim açısı ve boşluk açısının iş parçası malzemesiyle uyumlu olması gerekir; örneğin alüminyum için pozitif eğim, sertleştirilmiş çelik için negatif eğim. Bizim hassas işleme Yetenekler arasında, aşınmayı gerçek zamanlı olarak algılayan ve maliyetli sapmaları önleyen takım durumu izleme sistemleri yer alır.
Kaplama tipine göre takım ömrü (saat)
Test koşulları: karbür uçlar, 316L paslanmaz çelik, sabit kesme hızı ve ilerleme oranı. Kaplamalı takımlar önemli ölçüde daha uzun takım ömrü gösterir.
Tüm metaller eşit yaratılmamıştır. 12L14 gibi otomat çelikleri kolayca işlenirken, Inconel 718 gibi süper alaşımlar oldukça zordur. Malzemenin sertliği, sünekliği ve ısıl iletkenliği kesme kuvvetlerini ve takım aşınmasını etkiler. Örneğin, titanyum alaşımları iş sertleşmesini önlemek için düşük kesme hızları ve yüksek ilerleme hızları gerektirir. Takım ömrüne ve yüzey kalitesine dayalı basit bir işlenebilirlik endeksi süreç planlamasına rehberlik edebilir. 200'den fazla malzemeyi kapsayan özel bir veritabanı, her iş için ideal parametrelerin önerilmesine yardımcı olur.
İşlenebilirliği yüksek malzemeler
İşlenebilirliği düşük malzemeler
Hız, ilerleme ve kesme derinliği işlemenin "altın üçgenini" oluşturur. Çok hızlı koşmak takım ömrünü feda eder; çok yavaş üretkenliği azaltır. Gelişmiş CNC sistemleri, sabit talaş yükünü korumak için uyarlanabilir kontrol kullanır ve takım aşınmasını veya malzeme değişikliklerini telafi etmek için ilerleme hızlarını otomatik olarak ayarlar. İyi optimize edilmiş bir parametre seti, döngü süresini kısaltırken doğruluğu %15-20 oranında artırabilir. Deney tasarımı (DoE), her iş için uygun noktayı bulmak, yüzey kaplamasını, boyutsal kararlılığı ve verimi dengelemek için kullanılır.
En gelişmiş makineler bile yetenekli operatörlere bağlıdır. Takım aşınma modellerini anlamak, yüzey kaplamasını yorumlamak ve mikro ayarlamalar yapmak binlerce parçayı hurdadan kurtarabilir. Sürekli eğitime yatırım yapmak ve operatörleri vardiyalar arasında içgörülerini paylaşmaya teşvik etmek önemli getiriler sağlar. Hızdan ziyade kesinliğe değer veren ve problem çözmeyi ödüllendiren bir kültür, çoğu zaman en yüksek doğruluk kazanımlarını sağlar. Dahili ölçümler, ilgili operatörlere sahip mağazaların %30 daha az kalite uyarısına ve %25 daha yüksek ilk geçiş getirisine sahip olduğunu gösteriyor.
| Faktör | Doğruluk üzerindeki etkisi | Azaltma yaklaşımı |
| Termal sürüklenme | ± 10–20 mikron | Soğutucu kontrolü, iklim muhafazası |
| Titreşim | ± 5–15 mikron | Sert çerçeve, aktif sönümleme |
| Takım aşınması | ± 8–25 mikron | Kaplamalı takımlar, gerçek zamanlı izleme |
| Malzeme değişkenliği | ± 3–12 mikron | Ön seçim, toplu test |
| Kesme parametreleri | ± 4–18 mikron | Uyarlanabilir kontrol, DoE optimizasyonu |
| Operatör becerisi | ± 5–15 mikron | Eğitim, standart çalışma prosedürleri |
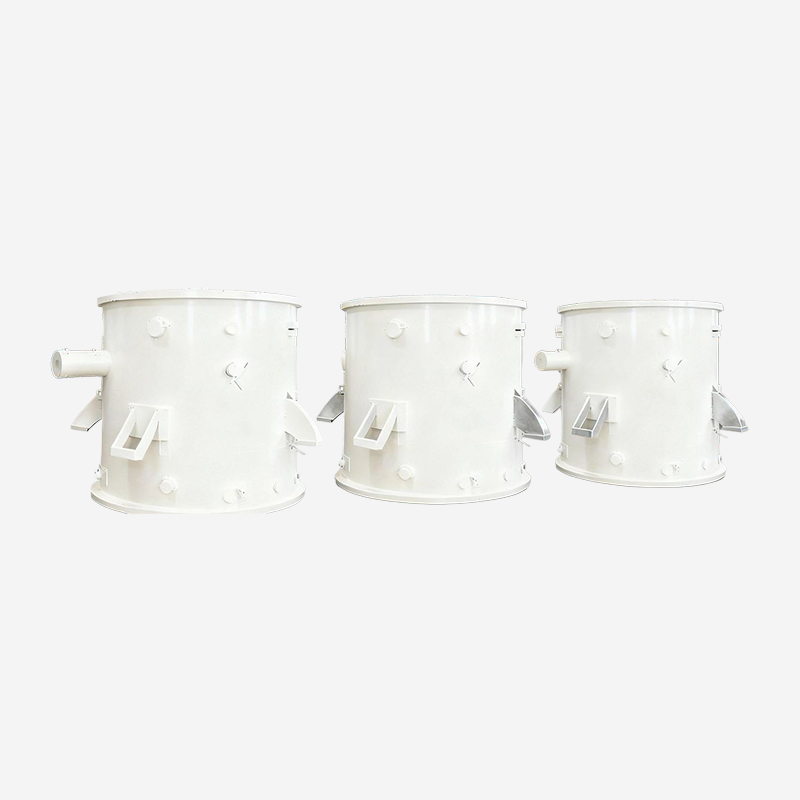
Kimyasal korozyona karşı yüksek direnç sunan ve sıkı fiber üretim standartlarını karşılayan, fibe...
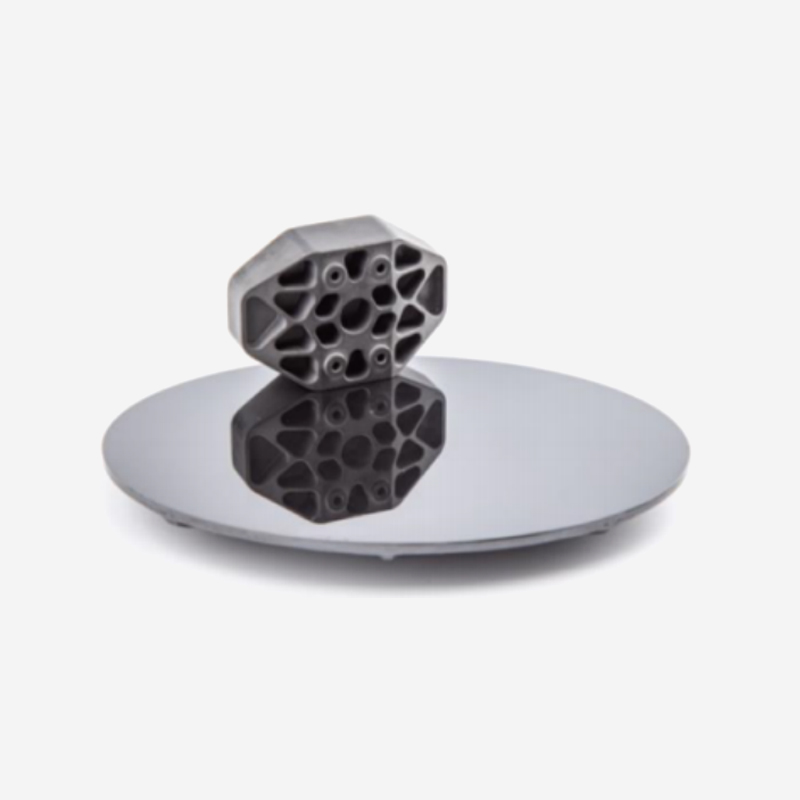
Silisyum karbür son derece düşük gözenekliliğe, tekdüze ve yoğun bir mikro yapıya, düşük yoğunluğ...
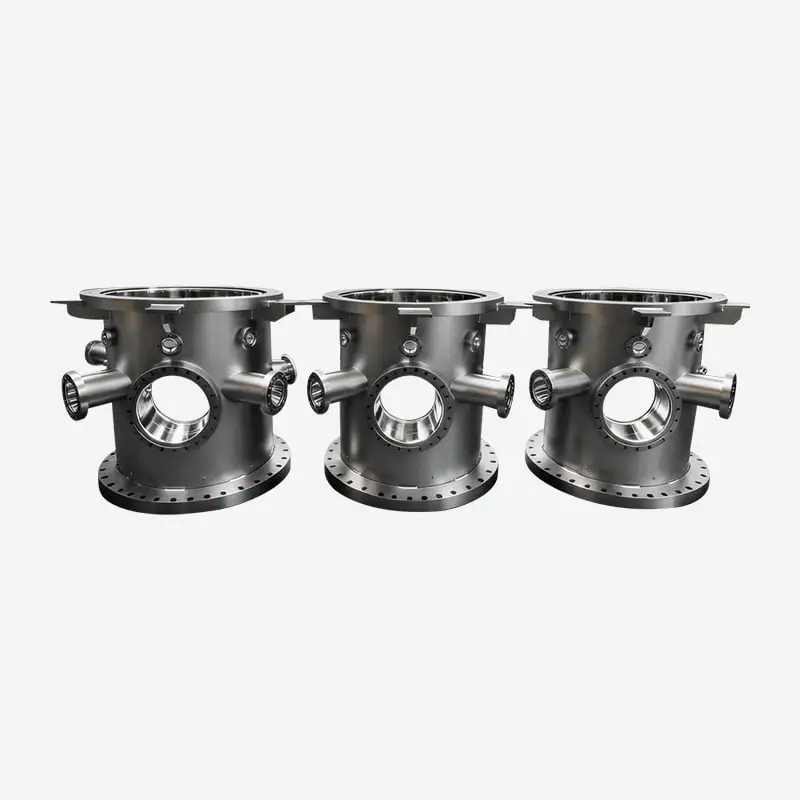
HV ve UHV standartlarını karşılayan bu odalar, yüksek hassasiyetli yarı iletken işleme için ultra...
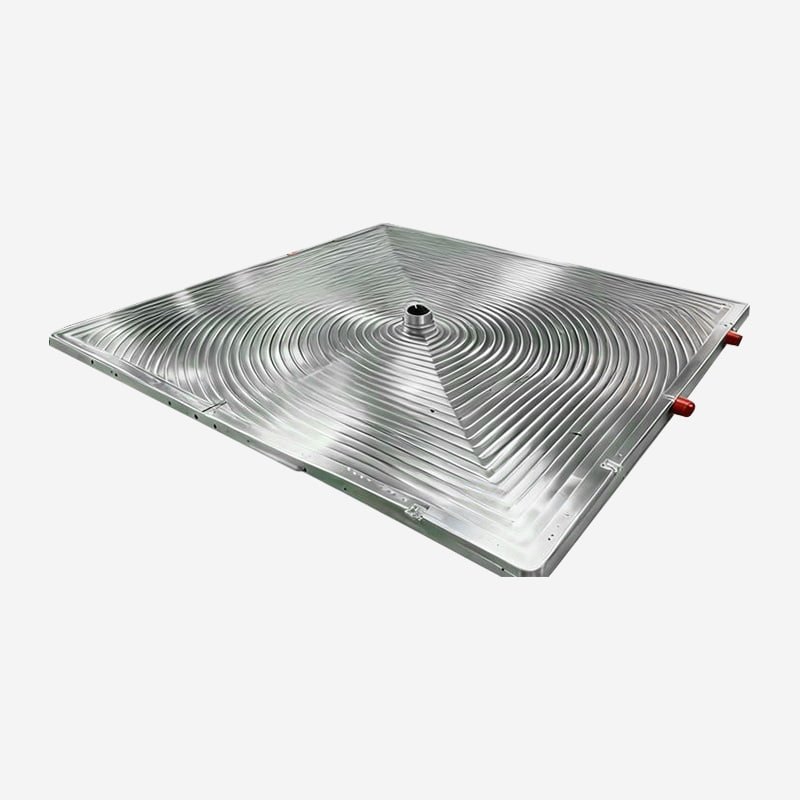
Yüksek mukavemetli alüminyum alaşımlardan hassas bir şekilde işlenmiş olan bu hazneler, hafif bir...
Uygulama alanları K9 ve kuvars cam gibi optik cam parlatma. GM serisi yüksek hassasiyetli...
Uygulama alanları Yüksek hassasiyetli nadir toprak parlatma tozu, TFT - LCD sıvı kristal ...
Birlikte Yeniliğe Hazır mısınız? Uzmanlarımızla İletişime Geçin.
Bize Ulaşın
Address: 288 Shande Yolu, Shanyang Kasabası, Jinshan Bölgesi, Şanghay, Çin TEL/WhatsApp:Mobil terminal