
Kum ve çakıl yıkama makinesi
Bu ürün serisi, kum yapma makineleriyle birlikte kullanılan, yüksek verimli, tekerlekli kova tipi...

Her vakum sisteminin bir kişiliği vardır. Bazıları temel basıncı hızlı bir şekilde tutar ve haftalarca stabil kalır; diğerleri flanş her açıldığında yeni bir sızıntı geliştiriyor gibi görünüyor. Çoğu durumda fark pompa veya kontrolörde değildir. Bu vakum odasıdır: geometrisi, iç yüzeyi ve kaynaklanma ve temizlenme şekli.
Bu kılavuz, malzeme seçimi ve yüzey işleminden kalite kontrol kontrollerine ve tedarikçi değerlendirmesine kadar bir vakum odasını belirlerken, satın alırken veya incelerken nelere dikkat edilmesi gerektiğini açıklamaktadır.
Vakum odası, bir işlemin çevredeki atmosferden daha düşük bir basınçta çalışmasına izin veren kapalı bir kaptır. Uygulamaya bağlı olarak, oda kaba vakumda (1 mbar'ın üstünde), yüksek vakumda (1 x 10^-3 mbar civarında) veya ultra yüksek vakumda (1 x 10^-7 mbar'ın altında) çalışabilir. Hedef basıncı ne kadar düşük olursa, her ayrıntı o kadar fazla dikkat gerektirir.
Odanın tasarımı üç şeyi belirler: sistemin hedef basınca ne kadar hızlı ulaştığı, bu basıncın ne kadar düşük olabileceği ve işlem sırasında ne kadar stabil kaldığı. Bu sonuçlar temel malzemeye, iç yüzey kaplamasına, contaların sayısına ve kalitesine ve iç bileşenlerin monte edilme şekline bağlıdır. İç yüzeyi zayıf olan bir odanın gazı haftalarca tükenebilir; sıkışmış hacimlere sahip bir oda hiçbir zaman veri sayfasında belirtilen basınca ulaşamayabilir.
Oda aynı zamanda iyi iletkenlik sağlayacak şekilde tasarlanmalıdır. Pompa ağızları geniş olmalı ve iç bileşenler gaz akışını yavaşlatacak dar geçişler oluşturmamalıdır.
Paslanmaz çelik, çoğu yüksek ve ultra yüksek vakum odası için varsayılan malzemedir. 304L veya 316L gibi kaliteler iyi korozyon direnci, elektro-parlatma sonrasında düşük gaz çıkışı ve termal çevrim altında stabil mekanik özellikler sağlar. Alüminyum, daha hafif olması ve daha iyi termal iletkenliğe sahip olması nedeniyle genellikle büyük odalar veya hareketli parçalar için seçilir, ancak gözenekli oksit tabakasının üretim sırasında dikkatle kontrol edilmesi gerekir. Aşağıdaki tablo en yaygın malzeme seçimlerini özetlemektedir.
| Malzeme | Tipik Kullanım | Temel Avantaj | Ana Sınırlama |
|---|---|---|---|
| 304/316L paslanmaz çelik | Yüksek vakum ve UHV odaları | Düşük gaz çıkışı, mükemmel kaynaklanabilirlik | Alüminyumdan daha ağır |
| Alüminyum 6061 | Büyük odalar, kaplama sistemleri | Hafif, iyi ısı iletkenliği | Özel yüzey yalıtımı gerektirir |
| Oksijensiz bakır | Contalar ve geçişler | CF flanşlarla çok düşük sızıntı oranları | Pahalı, yumuşak |
Yüzey kaplaması kozmetik değildir. Yüksek vakum için temiz, boncuk püskürtmeli veya pasifleştirilmiş bir yüzey genellikle yeterlidir. Ultra yüksek vakum için elektro-parlatma, gazı hapseden ve sanal sızıntılar oluşturan mikro çatlakları ve gömülü parçacıkları ortadan kaldırır. Temizleme alkalin deterjanlarla, deiyonize suyla durulamayla ve uygun olduğu yerde vakumlu pişirme döngüsüyle yapılmalıdır.
Her kaynak potansiyel bir sanal sızıntı ve parçacık oluşumu kaynağıdır. Tam nüfuziyetli kaynaklar, nokta kaynakları yerine sürekli kaynaklar ve çatlakları veya kör cepleri önleyen tasarımlar riski azaltır. Kaynaktan sonra, hazneye helyum sızıntısı testi yapılmalıdır; ideal olarak hazneye kaçak detektörü bağlanarak ve her bağlantının dışına helyum püskürtülerek.
Flanş standardının seçimi sızıntı sızdırmazlığını, montaj kolaylığını ve uzun süreli bakımı etkiler. KF ve ISO flanşları, montajı hızlı olduğundan kaba ve yüksek vakumlu sistemler için pratiktir; Metal contalı CF flanşlar, fırınlanabilmeleri ve son derece düşük sızıntı oranlarına ulaşabilmeleri nedeniyle UHV uygulamalarında yaygındır. Görünüm pencereleri, elektrik geçişleri ve gaz girişleri, malzemeleri uyumlu termal genleşmeye sahip olacak ve gaz dışarı çıkmayacak şekilde tasarlanmalıdır.
Her oda, kalıcı bir deformasyon olmadan atmosferik basınca dayanmalıdır. Bu nedenle duvar kalınlığı, takviye kirişleri ve bağlantı noktalarının yerleşimi yapısal kararlardır. Aynı zamanda port boyutu ve iç geometri, etkili pompalama hızını belirler. Küçük çıkışlı büyük bir hazne, vakum pompası ne kadar güçlü olursa olsun yavaş yavaş pompalayacaktır.
En iyi vakum odası tasarımı, gerekli toleranslara göre işlenemezse başarısız olur. Flanş yüzleri düz ve paralel kalmalı, O-halka olukları milimetrenin birkaç yüzde biri dahilinde olmalı ve cıvatalama desenleri eşleşen donanımla aynı hizada olmalıdır. Uygulamada bu, hazne üreticisinin ayrı alt yüklenicilere güvenmek yerine kendi bünyesinde işleme, muayene ve yüzey işleme kapasitesine sahip olması gerektiği anlamına gelir.
Tesisimizde 0,001 mm hassas işlemeyi 0,1 gramdan 150 tona kadar değişen parçalarla birleştiriyoruz, bu nedenle küçük CF bileşenlerden büyük kaplama odalarına kadar her şeyi üretebiliyoruz. Hazne bileşenlerinin ardındaki hassas işlemlere daha yakından bakmak için nasıl yapılacağına ilişkin kılavuzumuza bakın. hassas işlenmiş parçalar üretilmektedir .
Yalnızca vakum odası tedarikçisinin sözüne güvenmeyin. Kurulumu planlamadan önce helyum sızıntı testi raporunu, malzeme sertifikasını ve boyutsal inceleme kaydını isteyin.
Tedarikçi en azından aşağıdakileri sağlayabilmelidir:
Püskürtme, aşındırma ve kimyasal buhar biriktirme gibi yarı iletken işlemler, kararlı yüksek vakum veya ultra yüksek vakum ortamları gerektirir. vakum odası parçacık oluşumuna direnmeli, reaktif gazları tolere etmeli ve proses çalışmaları arasında temiz yüzeyleri korumalıdır. Silisyum karbür gibi üçüncü nesil yarı iletken malzemeler için haznenin genellikle yüksek sıcaklıktaki bileşenlerle ve özel seramik parçalarla çalışması gerekir. Bu nedenle, sıkı bir şekilde kontrol edilen iç geometriye ve kaynak kalitesine sahip özel yüksek vakumlu ve ultra yüksek vakumlu yarı iletken odalar üretiyoruz.
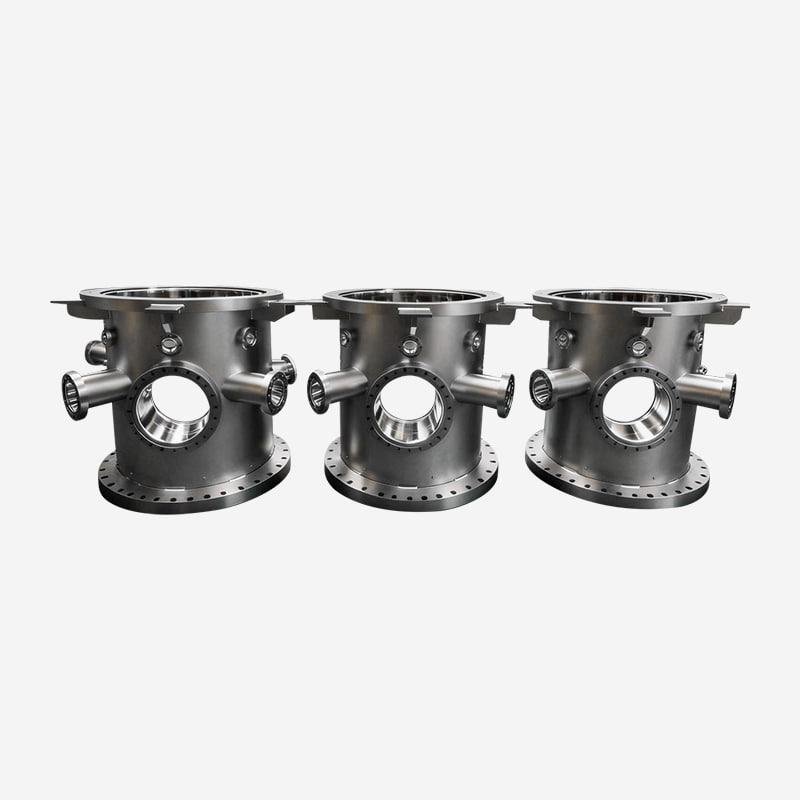 Yüksek Vakum ve Ultra Yüksek Vakum Yarı İletken Vakum Odaları Bu odalar, kontrollü geometri ve sızıntı testiyle yarı iletken işlemede stabil HV/UHV ortamları için üretilmiştir. Reaktif gazların ve yüksek sıcaklıktaki bileşenlerin temiz, güvenilir vakum performansı gerektirdiği yerlerde bunları düşünün. Ürünü Görüntüle →
Kaplama sistemleri, büyük iç hacimlere sahip odalar, çoklu erişim portları ve genellikle rulodan ruloya veya hat içi işleme için özel fikstürler kullanır. Hazne gövdesi, iç yüzeyleri biriktirilen filmle uyumlu tutarken vakum yükü altında yapısal sağlamlık sağlamalıdır. Sürekli kaplama hatları için hazne uzunluğu ve port düzeni genellikle prosese göre özelleştirilir. Sürekli hatlı kaplama odalarımız bu gereksinim için üretilmiştir.
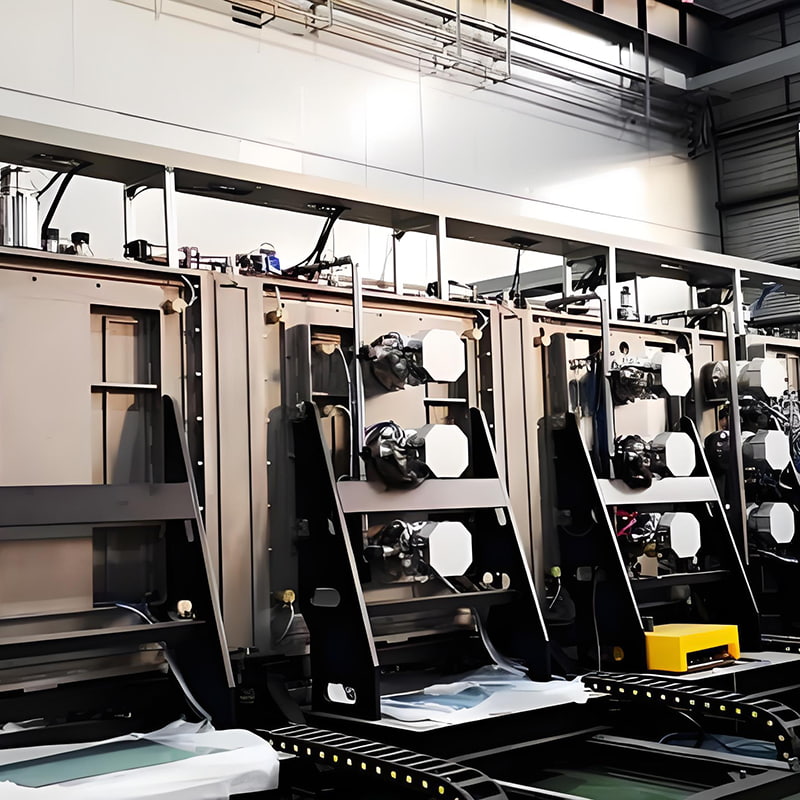 Hat İçi Üretim için Sürekli Hat Kaplama Odaları Özel port düzenleri ve sert vakum yapılarıyla büyük hacimli kaplama sistemleri için tasarlanmıştır. Rulodan ruloya veya hat içi işlemeyi destekleyerek yüksek verimli sürekli kaplama ve çok katmanlı biriktirme uygulamaları için uygun hale getiriyorlar. Ürünü Görüntüle →
Vakum odaları ayrıca hidrojen üretiminde, yakıt hücresi bileşen testlerinde ve lityum pil kurutma veya doldurma hatlarında da kullanılır. Bu uygulamalar genellikle nem kontrolü, vakum bütünlüğü ve güvenlik gerekliliklerini birleştirir. Yanlış yüzey kaplamasına sahip bir hazne, nemi hapsedebilir ve daha uzun pompalama döngülerine neden olabilir, bu da doğrudan verimi azaltır. Hidrojen enerjisi ve lityum pil odalarımız, kontrollü iç yüzeyler ve sızıntı testinden geçmiş kaynak dikişleri ile bu sorunu giderir.
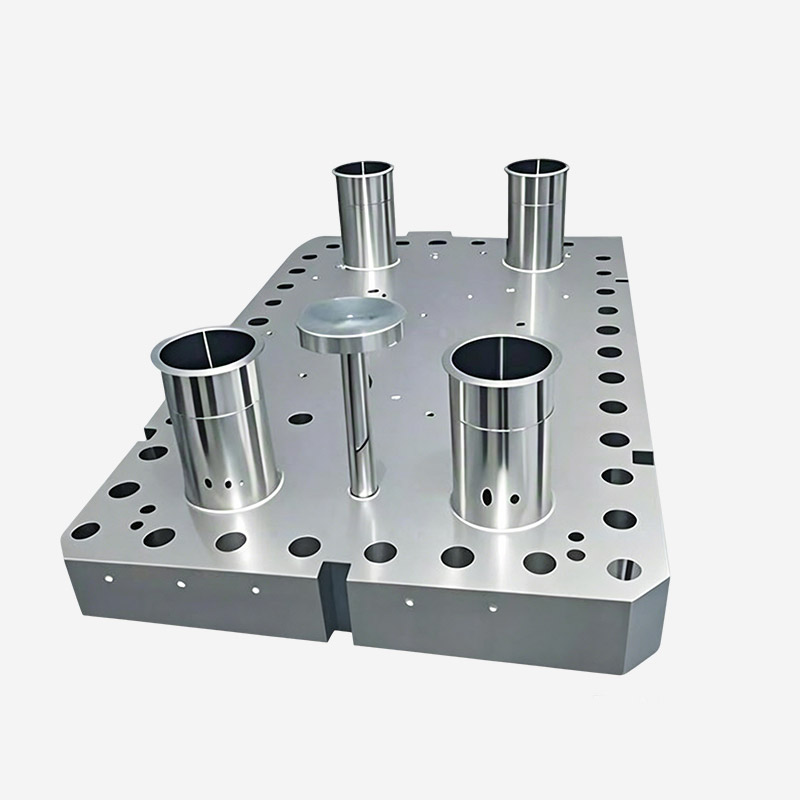 Hidrojen Enerjisi ve Lityum Pil Prosesleri için Vakum Odaları Bu odalar, hidrojen üretiminde, yakıt hücresi testinde ve pilin kurutulmasında veya doldurulmasında nem kontrolü ve vakum bütünlüğüne yöneliktir. Kontrollü iç yüzeyler ve sızıntı testi yapılmış kaynaklar, pompalama döngülerinin kısaltılmasına ve proses güvenliğinin arttırılmasına yardımcı olur. Ürünü Görüntüle →
Havacılık simülasyonu, optik kaplama ve fiber optik işleme gibi diğer uygulamalar, büyük genel boyutlar veya özel görüntü alanı gereksinimleri gibi kendi kısıtlamalarını dayatır.
Güvenilir bir tedarikçi sadece hazneyi çizip kaynaklamamalı; aynı zamanda doğru malzemeyi, flanşları, iç işlemi ve test planını seçmenize de yardımcı olmalıdırlar. Deneyimlerimize göre aşağıdaki sorular listeyi hızla daraltır:
Şu tarihte: SUNFUN 1986'dan bu yana vakum ekipmanı imalatını hassas işleme ve büyük parça imalatıyla birleştirerek bu yaklaşımı izledik. Bu kombinasyon, ilk kesimden son sızıntı testine kadar toleransları kontrol altında tutar.
Yüksek vakum ve UHV için, düşük gaz çıkışı ve iyi kaynaklanabilirliği nedeniyle 304L veya 316L paslanmaz çelik genellikle en güvenli seçimdir. Alüminyum, büyük veya ağırlığa duyarlı bölmeler için pratik bir alternatiftir ancak daha dikkatli bir yüzey hazırlığı gerektirir.
Pürüzlü bir yüzey gaz moleküllerini ve proses kalıntılarını hapseder. Elektro-cilalı veya uygun şekilde pasifleştirilmiş yüzeyler gazı daha hızlı serbest bırakır, pompalama süresini kısaltır ve hassas proseslerde partikül kirliliğini azaltır.
Evet. Portların geometrisi, sayısı ve tipi, malzeme, yüzey işlemi ve test gerekliliklerinin tümü sürece uyarlanabilir. Tedarikçinize çalışma basıncı aralığını, gaz türlerini, sıcaklık aralığını ve beklenen çevrim süresini sağlayın.
Boyutsal inceleme raporu, malzeme sertifikaları, helyum sızıntı testi sonuçları ve temizlik kaydı isteyin. Odada kaynak işlemi bulunuyorsa kaynak muayene kayıtlarını da isteyin.
Bu ürün serisi, kum yapma makineleriyle birlikte kullanılan, yüksek verimli, tekerlekli kova tipi...
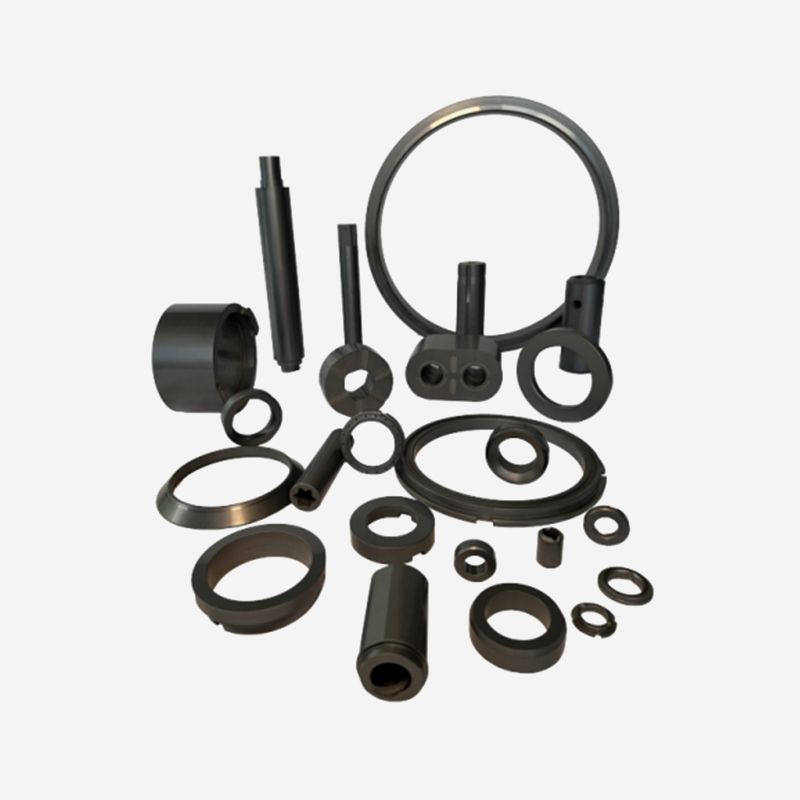
Silisyum karbür malzemeler son derece yüksek sertliğe ve dayanıklılığa, mükemmel aşınma direncine...
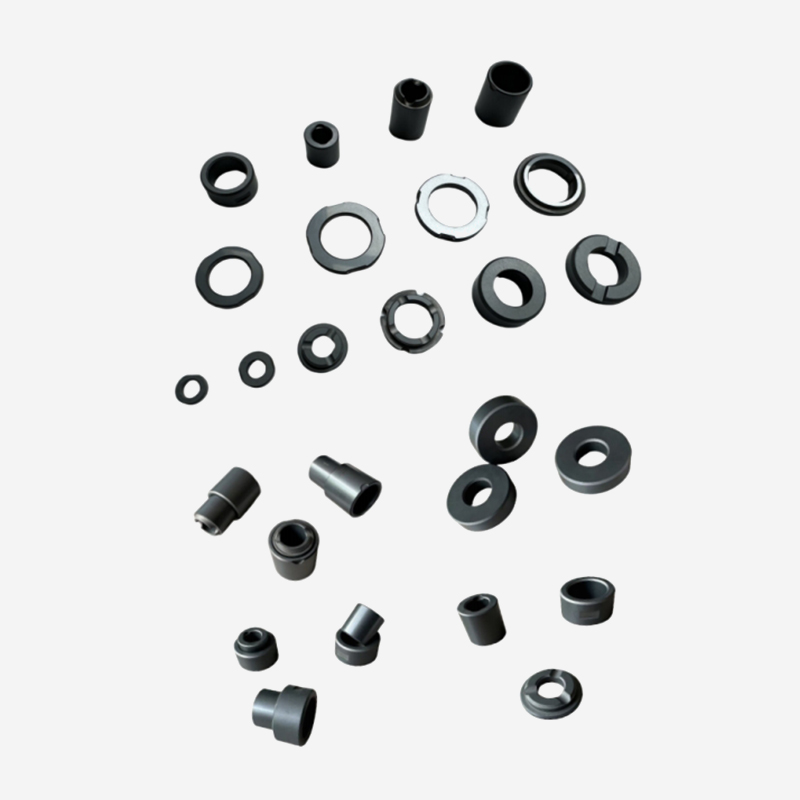
Yüksek performanslı silisyum karbür seramikler, son derece yüksek aşınma direnci ve sürtünme dire...
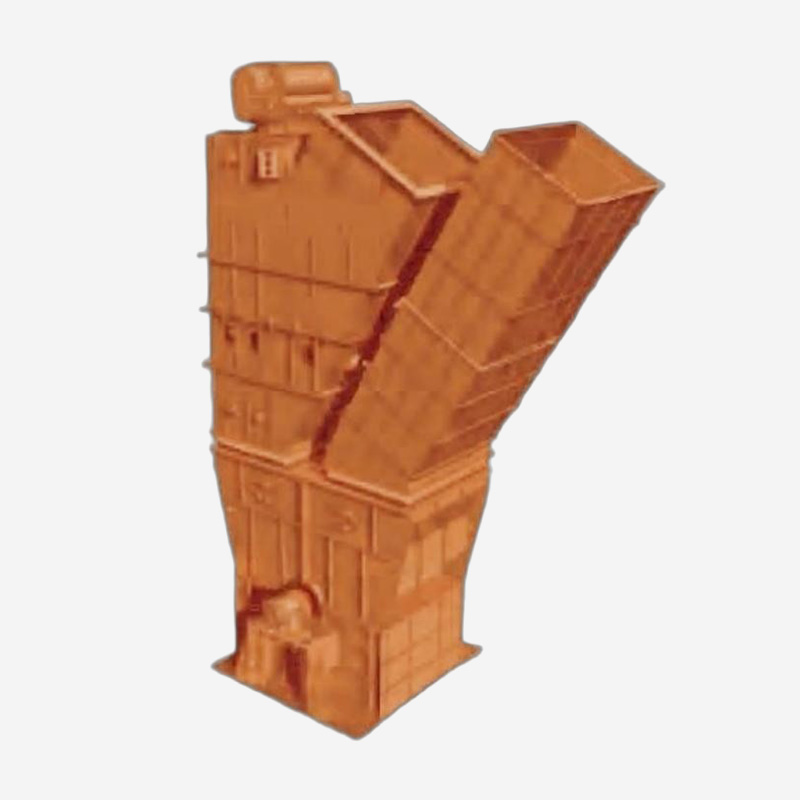
Kurutucu çekiçli kırıcı, şirketimizin son yıllarda geliştirmeye odaklandığı, çevre dostu ve enerj...
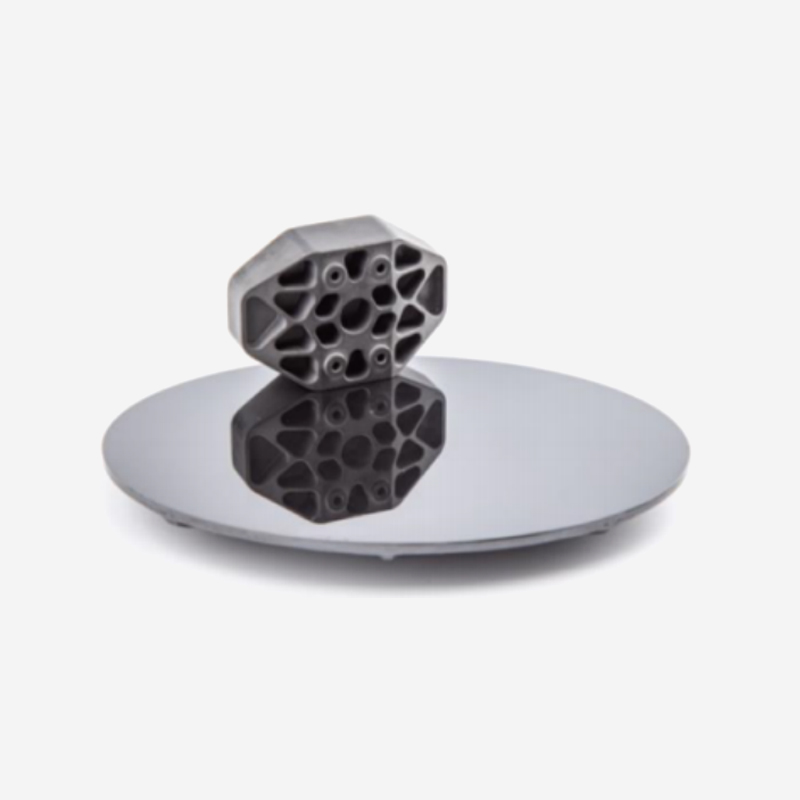
Silisyum karbür son derece düşük gözenekliliğe, tekdüze ve yoğun bir mikro yapıya, düşük yoğunluğ...
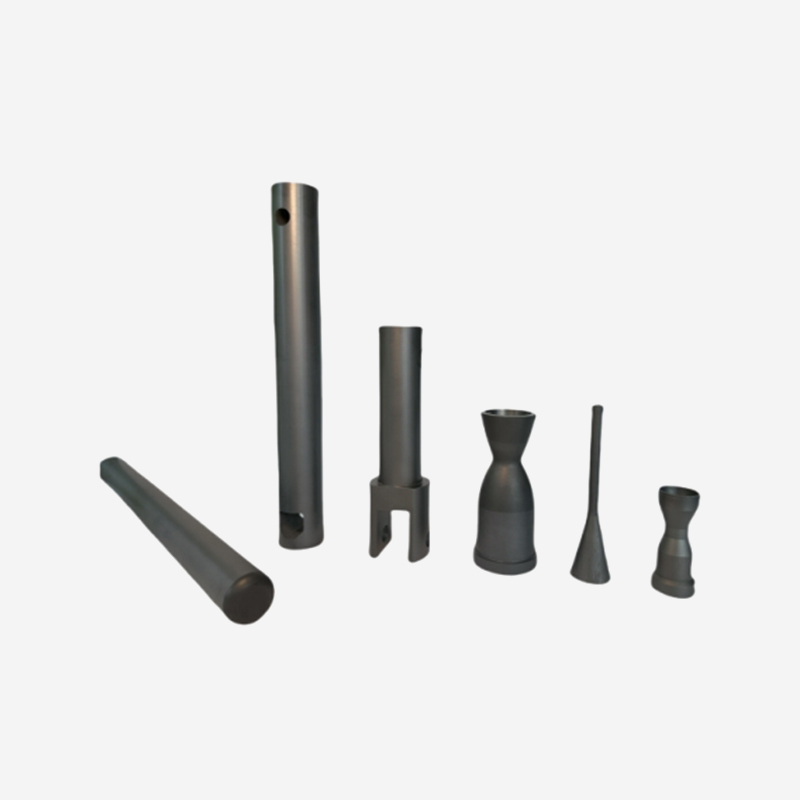
En zorlu yüksek sıcaklık uygulamaları için, sinterlenmiş silisyum karbür çoğu metalden, refrakter...
Birlikte Yeniliğe Hazır mısınız? Uzmanlarımızla İletişime Geçin.
Bize Ulaşın
Address: 288 Shande Yolu, Shanyang Kasabası, Jinshan Bölgesi, Şanghay, Çin TEL/WhatsApp:Mobil terminal